专注、创新、拼搏、担当
分布式“氢能与节能”解决方案供应商


专注、创新、拼搏、担当
分布式“氢能与节能”解决方案供应商

新闻中心
一、瓶颈的位置:在流通环节
制氢技术路线成熟,电解水、天然气重整、甲醇重整、工业副产氢均有规模化应用。制约氢能向工业终端渗透的关键,是氢从产地到用氢点的流通环节。
原因在氢的物理性质:常温常压下密度极低,单位体积能量密度小,必须通过加压、液化或专用管道输送才能实现经济运输。这三条路径各有其成本结构上的硬约束。
二、高压气氢:压缩能耗与装载效率
高压气氢是目前最普遍的方式,将氢气压缩至一定压力后装入钢瓶或管束车运输。
其成本约束体现在两处:一是压缩过程本身的电耗;二是受储氢密度限制,单车装载量有限,运输、装卸、回程等环节的费用需要分摊到较少的氢量上,单位运费随之上升。
因此在超过一定运输距离后,高压气氢的经济性迅速下降。经济半径受限的原因不在技术,而在单位运费。
三、液氢:液化能耗与绝热储存
液氢通过深冷将氢气液化,体积大幅缩小,单车装载量显著提高,长距离运输的单位成本优于高压气氢。
代价集中在两处:液化过程能耗极高,制冷系统的投资与运行成本显著;液氢需要在极低温条件下储存与运输,储罐须采用高真空多层绝热结构,运输过程中还存在蒸发损失。
受此制约,液氢目前主要应用于航空航天、科研等对成本不敏感的场景,工业用氢大规模采用仍需条件。
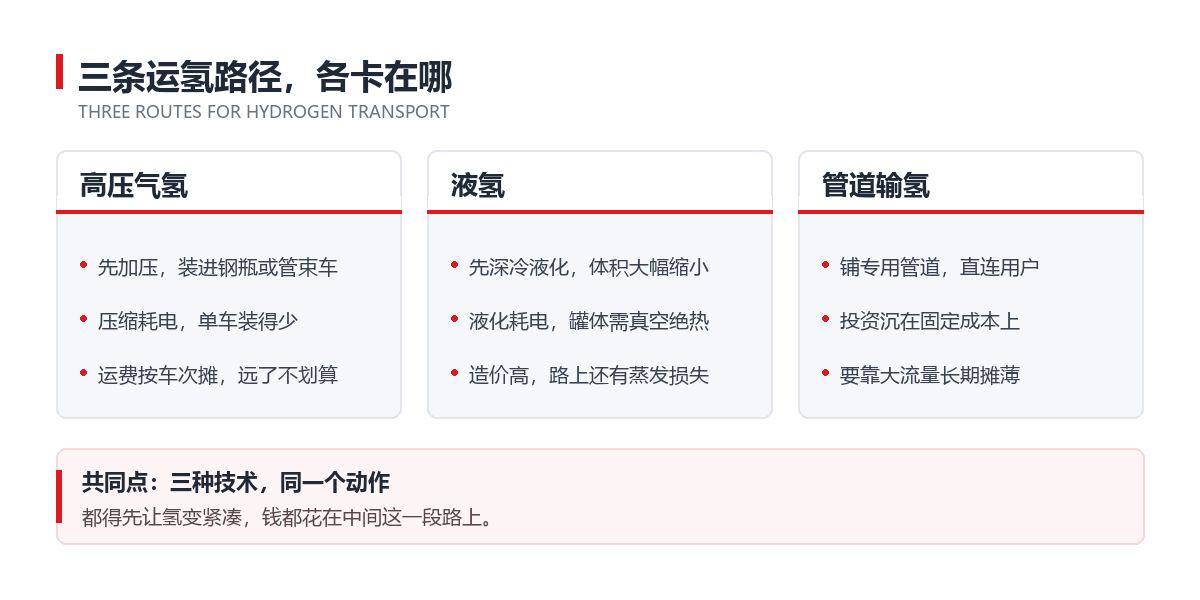
图1 三条运氢路径对比
四、管道输氢:投资规模与流量门槛
管道输送的单位运输成本最低,适合大规模、长周期、稳定流量的氢能输送。
其成本结构中固定投资占比极高,运行维护费用很低,因此单位成本对负荷率高度敏感:用氢量越稳定、越接近设计输送量,固定成本摊薄越充分;负荷长期不足,管道即成为低效资产。
这也构成了管道方案的真正门槛:投资规模庞大,且需要足够大的用氢需求在较长周期内摊薄固定成本。对于用氢量有限或需求波动较大的工业企业,管道路线难以成立。跨区域管道还涉及路由规划、审批与土地等非技术因素。
五、三条路径的共同约束
高压、低温、管道,技术形态不同,本质相同:都是把氢从远端输送至用氢点。
而氢的低密度特性决定了,任何输送方式都必须先付出“使氢变紧凑”的代价,压缩、液化或建设专用通道。这部分代价构成储运成本的主体。
液氢在长距离场景的单位成本优于气氢,正是因为它把代价前移到液化环节;高压气氢在短距离更有优势,则是因为压缩环节的投入较小。三条路径没有绝对优劣,只有适用距离与规模的差异。
六、以甲醇为载体的替代路径
甲醇在常温常压下为液体,储运无需加压或深冷,可复用现有槽罐车、储罐、码头与装卸体系。港口与化工园区本身即具备成熟的甲醇流通基础设施,无需为氢单独新建一套储运体系。
将氢以甲醇形式承载,实质是把难运输的气体转化为可常规流通的液体。按沃佑达的测算,该路线的储运成本约为传统氢气方式的五分之一。
甲醇进入厂区后,经汽化、重整、提纯转化为氢气,即分布式现场制氢。
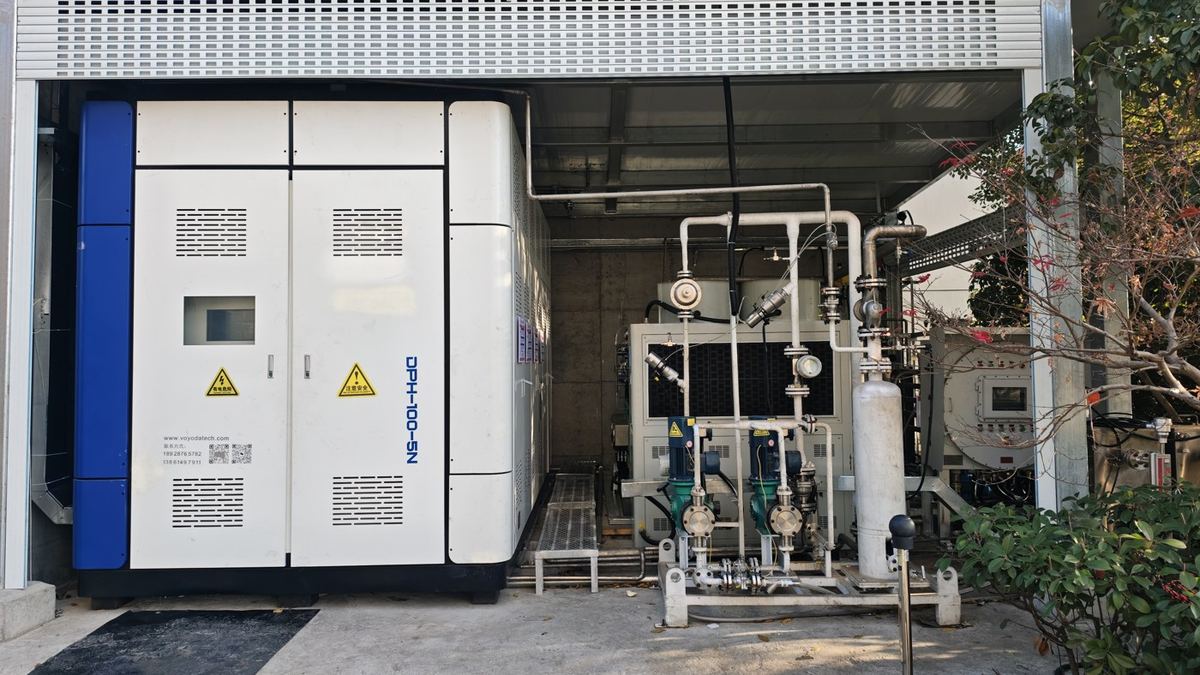
图2 设备在厂内就位
七、分布式现场制氢的适用边界
现场制氢并非适用于所有用氢场景。
若企业周边存在低价工业副产氢、处于管道覆盖范围内,或用氢规模极大,外购氢在经济性上更具优势。
现场制氢更适合以下情形:周边缺乏氢源,用氢量处于中等规模,要求长期稳定供应,且厂区不具备大量高压储氢的场地条件。
判断依据应是全生命周期的用氢成本,而非单一技术指标的先进程度。
八、工程实现
该路线的工程载体是撬装式制氢设备。以沃佑达的产品为例:占地面积约为同规模天然气制氢系统的十分之一;应用蓄热技术后整机热效率由50%提升至80%;支持每年8400小时连续运行,动设备采用两用一备配置;单台产气量覆盖50~500Nm³/h,可通过模块化并联扩展至5000Nm³/h。
氢能储运的难题,短期内难以通过单一技术突破解决。分布式现场制氢提供的不是替代方案,而是一条绕开长距离储运的路径:把甲醇运进去,把氢就地制出来。
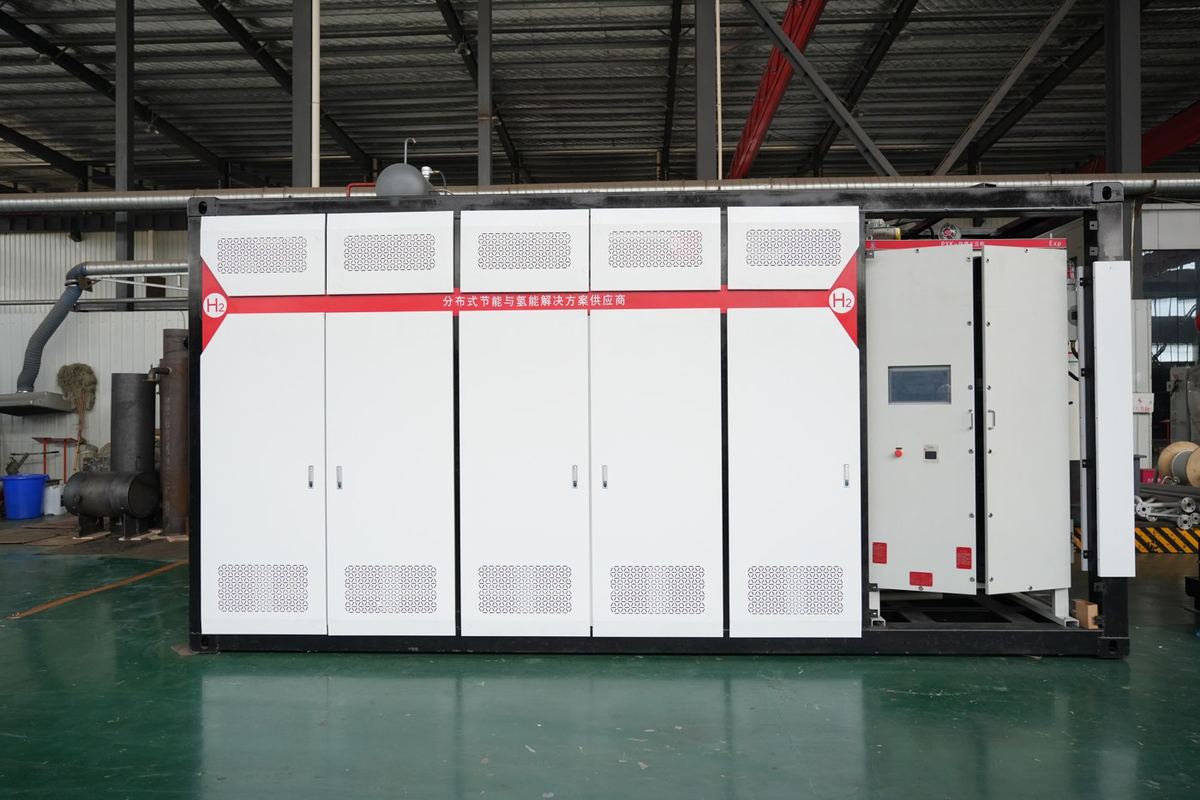
图3 撬装式制氢设备
相关文章

四川省成都市天府新区科学城北路东段1818号四川数智产业大厦9层

028-85953036
19102875142

商务合作:voyodatech@sina.com
销售咨询:voyodasales@sina.com
售后支持:voyodasupport@sina.com

公众号

视频号

抖音号
蜀ICP备2024073645号-1 Copyright © 2024 沃佑达科技集团. All rights reserved.

